

Metodologia STAMPED w projektowaniu i doborze przewodów hydraulicznych: Kompendium

Spis treści
- 1. S (Size) – Średnica wewnętrzna i dynamika przepływu
- 2. T (Temperature) – Termodynamika elastomerów i limity operacyjne
- 3. A (Application) – Warunki środowiskowe i mechaniczne
- 4. M (Media) – Kompatybilność chemiczna i zjawiska wewnątrzprzewodowe
- 5. P (Pressure) – Hierarchia ciśnień i parametry wytrzymałościowe
- 6. E (Ends) – Architektura zakończeń i technologie montażu
- 7. D (Delivery & Safety) – Logistyka, cykl życia i bezwzględne reguły BHP
- 8. Checklista inżynierska doboru przewodu
1. S (Size) – Średnica wewnętrzna i dynamika przepływu
Średnica wewnętrzna przewodu jest parametrem krytycznym decydującym o charakterystyce przepływu medium. Niewłaściwy dobór rozmiaru prowadzi do wzrostu liczby Reynoldsa (Re) powyżej wartości krytycznej (~2320), co skutkuje przejściem przepływu laminarnego w turbulentny. Zgodnie z inżynierskimi standardami doboru, reprezentowanymi w metodyce STAMP (promowanej m.in. przez firmę Parker Hannifin), „Size” (Rozmiar) stanowi absolutny punkt wyjścia przy projektowaniu linii hydraulicznej.
Dynamika płynów: Przepływ laminarny i turbulentny
W układach hydraulicznych ciecz robocza podlega stratom ciśnienia, które są uzależnione od rodzaju przepływu, szorstkości ścianek, długości przewodu, lepkości medium oraz prędkości przepływu. Rozróżnia się dwa fundamentalne stany hydrodynamiczne:
- Przepływ uwarstwiony (laminarny) – zachodzi, gdy ciecz wykształca paraboliczny rozkład prędkości w przekroju rury. W tym pożądanym stanie strata ciśnienia jest wprost proporcjonalna do prędkości płynu.
- Przepływ burzliwy (turbulentny) – powstaje wskutek zjawiska dławienia lub zastosowania przewodu o zbyt małej średnicy. Charakteryzuje się ruchami pulsacyjnymi poprzecznymi do głównego kierunku przepływu, co powoduje gwałtowne mieszanie się płynu i drastyczny wzrost oporów. W przepływie turbulentnym strata ciśnienia rośnie proporcjonalnie do kwadratu prędkości.
W inżynierii przepływów obowiązuje rygorystyczna reguła: zmiana średnicy o zaledwie 1% powoduje wzrost oporu przepływu aż o 5% (przy zachowaniu tej samej wydajności objętościowej). Przepływ o zbyt dużej prędkości nie tylko obniża sprawność układu, ale generuje nadmierne ilości ciepła, co prowadzi do przedwczesnego starzenia się elastomerów i wycieków.
Zasada przeciwstawności średnicy i ciśnienia
Istnieje bezpośrednia, fizyczna zależność pomiędzy wymiarami przewodu a jego wytrzymałością ciśnieniową. Mniejsza średnica wewnętrzna wymusza większą prędkość przepływu, ale pozwala na uzyskanie wyższych ciśnień roboczych. Analogicznie, zastosowanie węża o bardzo dużej średnicy redukuje prędkość przepływu, ale wiąże się ze spadkiem dopuszczalnego ciśnienia roboczego.
System wymiarowania Dash (Dash Numbers)
W globalnym przemyśle hydrauliki siłowej do określania wielkości węży stosuje się uniwersalnie amerykański system „Dash”. Wartość ta określa średnicę wewnętrzną wyrażoną w szesnastych częściach cala. Najczęściej spotykane rozmiary to:
- -4 (Dash 4) → ¼” → ok. 6,4 mm (DN6)
- -6 (Dash 6) → ⅜” → ok. 9,5 mm (DN10)
- -8 (Dash 8) → ½” → ok. 12,7 mm (DN12)
- -16 (Dash 16) → 1″ → 25,4 mm (DN25)
Właściwy rozmiar węża można zidentyfikować dokonując fizycznego pomiaru lub odczytując nadruk na warstwie zewnętrznej (layline).
Optymalne prędkości przepływu
Aby zapobiec zjawiskom dławienia oraz kawitacji, inżynieria hydrauliczna narzuca ścisłe zalecane prędkości maksymalne:
- Linie ssące (Suction lines): 1,0 – 1,2 m/s
- Linie powrotne (Return lines): 2,0 – 3,0 m/s
- Linie ciśnieniowe (Pressure lines): 3,0 – 6,1 m/s (w zależności od ciśnienia roboczego)
Narzędzia obliczeniowe: Nomogramy i formuły matematyczne
Dobór właściwej średnicy węża weryfikuje się za pomocą nomogramów lub obliczeń matematycznych. Dla projektowania wymagającego wyższej precyzji stosuje się wzór:
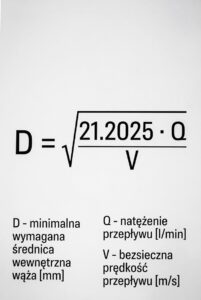
Gdzie:
- D – minimalna wymagana średnica wewnętrzna węża [mm]
- Q – natężenie przepływu [l/min]
- V – zakładana, bezpieczna prędkość przepływu [m/s]
W przypadku wyniku pośredniego należy zaokrąglić w górę do najbliższego większego znormalizowanego rozmiaru.
System miar Dash i korelacja normatywna
| Rozmiar calowy | System Dash | Średnica nominalna (DN) | Zakres śr. wewn. wg norm [mm] |
|---|---|---|---|
| 3/16″ | -3 | DN5 | 4,8 |
| 1/4″ | -4 | DN6 | 6,4 |
| 5/16″ | -5 | DN8 | 7,9 – 8,1 |
| 3/8″ | -6 | DN10 | 9,5 – 9,7 |
| 1/2″ | -8 | DN12 | 12,7 – 13,0 |
| 5/8″ | -10 | DN16 | 15,9 – 16,1 |
| 3/4″ | -12 | DN20 | 19,0 – 19,2 |
| 1″ | -16 | DN25 | 25,4 |
| 1 1/4″ | -20 | DN32 | 31,8 – 32,0 |
| 1 1/2″ | -24 | DN38 | 38,1 – 38,2 |
| 2″ | -32 | DN51 | 50,8 – 51,0 |
2. T (Temperature) – Termodynamika elastomerów i limity operacyjne
Ekstremalne temperatury wpływają na strukturę molekularną polimerów. Przekroczenie limitów termicznych powoduje utratę plastyfikatorów, co skutkuje twardnieniem warstwy wewnętrznej i zjawiskiem „pocenia się” na styku z okuciem.
Specyfikacja materiałowa i zakresy pracy
- NBR (Nitryl): Standardowy elastomer dla olejów mineralnych. Zakres: -40°C do +100°C (chwilowo +125°C).
- EPDM: Dedykowany dla cieczy na bazie estrów fosforanowych i płynów hamulcowych.
- PTFE: Materiał o najwyższej odporności chemicznej i termicznej.
- Wersje HT (High Temperature): Rozszerzony zakres do +135°C (chwilowo +150°C).
- Wersje LT (Low Temperature): Praca w temperaturach od -50°C.
Uwaga techniczna: Dla wody i powietrza maksymalna temperatura robocza jest zredukowana do +70°C.
3. A (Application) – Warunki środowiskowe i mechaniczne
Środowisko pracy oraz kinematyka układu mają fundamentalny wpływ na architekturę przewodu, poczynając od konstrukcji oplotu, przez promień gięcia, aż po dobór specjalistycznych mieszanek powłoki zewnętrznej. Węże hydrauliczne nie są elementami statycznymi; pełnią funkcję dynamicznych transmiterów mocy, w związku z czym podlegają ciągłym obciążeniom zmęczeniowym, zginaniu oraz narażeniu na urazy mechaniczne i ścieranie.
Promień gięcia (Bending Radius) i elastyczność strukturalna
Przewody hydrauliczne pracują najczęściej w stanie zgiętym, co z fizycznego punktu widzenia powoduje asymetryczne obciążenie konstrukcji. Na zgięciu zewnętrznym warstwy oplotu ulegają rozciągnięciu, a odległości między drutami powiększają się, tworząc luki, przez które powłoka wewnętrzna może zostać wypchnięta pod wpływem ciśnienia (ryzyko wytrysków oleju). Z kolei na zgięciu wewnętrznym oplot ulega spęczeniu, odrywając się od rdzenia.
Bezwzględnie wymaga się przestrzegania minimalnych promieni gięcia (R min). Standardowe węże dwuoplotowe produkowane według normy EN 853 2SN wymagają relatywnie dużych łuków (np. wąż o średnicy nominalnej DN10 posiada znormalizowany minimalny promień gięcia równy 125 mm lub 130 mm). Odpowiedzią na postępującą miniaturyzację układów hydraulicznych są węże typu Compact, certyfikowane według nowszej normy EN 857 2SC. Dla analogicznego węża 2SC (DN10) promień gięcia spada do zaledwie 65 mm (lub 60 mm).
Należy rygorystycznie przestrzegać zasady, aby wąż nie ulegał załamaniu bezpośrednio za zakuciem. Wymagany jest bezwzględnie prosty odcinek wprowadzający za oprawą wynoszący co najmniej 1,5-krotność zewnętrznej średnicy węża (w przypadku braku miejsca należy posłużyć się armaturą kątową np. 90° lub 45°).
Naprężenia, skręcanie i biczowanie (Whipping)
Pod wpływem skoków ciśnienia struktura oplotu ulega makroskopijnym zmianom, co skutkuje skurczem na długości (od -6% do +2%). Oznacza to, że przewody nie mogą być instalowane w stanie naprężonym – obligatoryjne jest zachowanie tzw. luzu kompensacyjnego (łagodne U-kształty). Bezwzględnie zakazuje się osiowego skręcania węży podczas instalacji. Skręcenie przewodu wzdłuż osi o zaledwie 7° redukuje całkowity czas jego eksploatacji aż o 80%.
W aplikacjach wysokociśnieniowych realne jest zagrożenie biczowaniem (whipping). Całkowite wyrwanie oprawy skutkuje gwałtownym uwalnianiem zmagazynowanej energii. Środowisko inżynieryjne nakazuje stosowanie zabezpieczeń przed biczowaniem w postaci specjalnych systemów ochronnych (np. uwięzi z linek stalowych).
Odporność na ścieranie (Abrasion Resistance)
Ścieranie powłoki to główna przyczyna przedwczesnej korozji oplotu nośnego. Według normy EN ISO 6945 ubytek masy zewnętrznej powłoki dla węży typu 1SN i 2SN nie może przekroczyć 0,5 grama po 2000 cyklach. Aby wyeliminować konieczność stosowania dodatkowych osłon sprężynowych, stosuje się zaawansowane polimery:
- UHMWPE – polietylen usieciowany
- Tough Cover (TC) – 80-krotnie wyższa odporność na ścieranie
- Super Tough (ST) – aż 450-krotnie wyższa odporność
Certyfikacja i wymagania dla środowisk górniczych
Węże górnicze muszą posiadać udokumentowane cechy: antystatyczność, trudnopalność powłok zewnętrznych oraz nietoksyczność gazów powstających w wyniku destrukcji termicznej. Wymagane dopuszczenia:
- Polska: WUG, KOMAG, TEST
- Niemcy: LOBA (DSK)
- USA: MSHA
- Australia: FRAS
4. M (Media) – Kompatybilność chemiczna i zjawiska wewnątrzprzewodowe
Zgodność chemiczna (kompatybilność) płynu roboczego z wewnętrznym rdzeniem węża, a także materiałem o-ringów w systemie zakuć, jest warunkiem bezwzględnym dla bezawaryjnej pracy całego napędu. Standardowe ciecze hydrauliczne pracują zgodnie z zaleceniami normy ISO 6743-4.
Kompatybilność chemiczna i klasyfikacja tworzyw
- NBR (Kauczuk butadienowo-akrylonitrylowy): Absolutny standard rynkowy. Stanowi bazę dla węży podawanych działaniu olejów mineralnych, roztworów poliglikolu etylenowego, olejów rzepakowych oraz płynów ulegających biodegradacji. Operuje w przedziale od -40°C do +100°C.
- CR (Kauczuk chloroprenowy): Twardsza modyfikacja elastomeru, preferowana do konstrukcji węży najwyższych ciśnień.
- PTFE (Policzterofluoroetylen): Stosowany w obecności czynników drastycznie agresywnych chemicznie lub przy ekstremalnych skrajnościach temperaturowych. Pracuje stabilnie od -60°C aż do +205°C (z redukcją ciśnienia przy wyższych temperaturach).
Zjawiska degradujące wnętrze układu: Kawitacja i Popcorning
- Kawitacja (Cavitation): Zjawisko wybitnie dewastujące linie ssące. Powstają pęcherze gazu, których implozja generuje fale uderzeniowe setek barów. Aby przeciwdziałać, optymalizuje się średnicę wewnętrzną i unika dużych różnic ciśnień.
- Popcorning: Zjawisko uderzające głównie w przewody z elastomeru EPDM pracujące na parze. Woda wnikająca w gumę gwałtownie paruje przy spadku ciśnienia, rozsadzając strukturę węża od wewnątrz.
Penetracja gazów i perforacja zewnętrzna
Dla instalacji transportujących powietrze i gazy sprężone powyżej 16–17 bar obowiązkowe jest stosowanie powłok z mikroperforacją (pin-pricking).
Elektrostatyka w liniach naładowania przesyłowego
W systemach przesyłowych cieczy i gazów pozbawionych zdolności przewodzących może dojść do generowania ładunków elektrostatycznych. W instalacjach krytycznych stosuje się węże przewodzące prąd, w których opór elektryczny pomiędzy zakuciami nie może przekraczać 10⁶ Ω (1 Megaom).
5. P (Pressure) – Hierarchia ciśnień i parametry wytrzymałościowe
Standardowy współczynnik bezpieczeństwa wynosi 4:1.
Wytrzymałość zmęczeniowa (ISO 6803)
- Norma EN 853 2SN: min. 200 000 cykli
- Wersje Premium: 400 000 cykli
- Wersje Extreme: do 1 000 000 cykli
Rodzaj wzmocnienia
- Oploty tekstylne (2TE, 3TE)
- Oploty krzyżowe (1SN, 2SN, 1SC, 2SC)
- Oploty spiralne (4SP, 4SH, R12-R15)
6. E (Ends) – Architektura zakończeń i technologie montażu
Wybór odpowiedniego przyłącza i technologii zakucia decyduje o integralności całego układu hydraulicznego. Złącza mają za zadanie nie tylko zapewnić absolutną szczelność przy maksymalnym ciśnieniu roboczym, ale również sprostać ekstremalnym wibracjom, skokom ciśnienia (pikom) oraz obciążeniom mechanicznym. Mieszanie komponentów od różnych producentów lub łączenie elementów o niekompatybilnych profilach uszczelniających jest kategorycznym błędem sztuki inżynierskiej.
Przegląd wiodących standardów armatury
- Gwinty metryczne 24° (DIN 2353 / ISO 8434-1): Najbardziej rozpowszechniony standard w Europie. Uszczelnienie uzyskuje się na styku stożka o kącie 24°. System dzieli się na serię Lekką (L) i Ciężką (S).
- Amerykański standard JIC 37° (SAE J514 / ISO 8434-2): Armatura wywodząca się z USA, posiadająca gwinty calowe i kąt uszczelniający 37°.
- Płaskouszczelniające ORFS (ISO 8434-3 / SAE J1453): System O-Ring Face Seal – najwyższa szczelność i możliwość montażu wsuwanego w ciasnych przestrzeniach.
- Złącza calowe BSP 60° (BS 5200 / ISO 228-1): Bardzo popularny w Europie standard z gwintem rurowym.
- Gwinty stożkowe NPTF / NPSM: Uszczelnienie na profilu gwintu stożkowego.
- Kołnierze SAE (SAE J518 / ISO 6162): Dla wysokich ciśnień i dużych przepływów (klasy 3000 psi i 6000 psi, w tym wzmocnione CAT 9000 psi).
Technologie zakuwania przewodu
- No-Skive (Parkrimp / Standard): Montaż bez skórowania – tuleja przebij a powłokę i zaciska się bezpośrednio na oplocie. Najszybsza i najbezpieczniejsza technologia.
- Skive (Skórowanie zewnętrzne): Mechaniczne usunięcie warstwy zewnętrznej przed zakuciem – zalecane przy wysokich obciążeniach dynamicznych.
- Interlock / ParLock (Double-Skive): Skórowanie wewnętrzne i zewnętrzne + mechaniczne zablokowanie oplotu – dedykowane do węży wielospiralnych (4SH, R13, R15) pracujących w najcięższych warunkach.
7. D (Delivery & Safety) – Logistyka, cykl życia i bezwzględne reguły BHP
Eksploatacja węży poddanych gigantycznym obciążeniom hydrostatycznym wymaga rygorystycznego reżimu magazynowania oraz bezkompromisowej świadomości zagrożeń w środowisku pracy.
Logistyka, magazynowanie i cykl życia (FIFO)
- Zasada FIFO (First In, First Out): Najstarsze partie muszą być zużyte jako pierwsze.
- Warunki klimatyczne wg DIN 7716 / ISO 2230: temperatura od -10°C do +15°C (maks. +25°C), wilgotność poniżej 65%.
- Ochrona przed ozonem i UV: Zakaz składowania w pobliżu spawarek, silników szczotkowych i bezpośredniego światła słonecznego.
- Żywotność: Maksymalny wiek węża (magazynowanie + eksploatacja) nie powinien przekraczać 6 lat.
Zagrożenia i Bezpieczeństwo Pracy (BHP)
OSTRZEŻENIE – Zjawisko iniekcji strumieniowej (Fluid-injection)
Wyciekający pod bardzo wysokim ciśnieniem olej tworzy igłowy strumień, który bez trudu przebija skórę i wprowadza toksyczny płyn bezpośrednio do krwiobiegu. Zdarzenie to jest w pierwszych chwilach bezbolesne, ale prowadzi do martwicy tkanek, zakażenia i często amputacji. Nigdy nie wolno lokalizować wycieków ręką ani zbliżać się do pracujących pod ciśnieniem zakuć.
Zagrożenie biczowaniem (Whipping)
Nagłe wyrwanie węża powoduje chaotyczny ruch o ogromnej energii kinetycznej. W strefach pracy personelu obowiązkowe jest stosowanie uwięzi bezpieczeństwa (whip restraints).
8. Checklista inżynierska doboru przewodu
Przed zatwierdzeniem specyfikacji należy potwierdzić:
- ☐ Średnica wewnętrzna gwarantuje przepływ laminarny (zgodność z m/s)?
- ☐ Materiał elastomeru (NBR/EPDM/PTFE) jest kompatybilny z medium?
- ☐ Zakres temperatur roboczych uwzględnia piki termiczne?
- ☐ Ciśnienie robocze (WP) przewodu jest równe lub wyższe niż ciśnienie systemowe?
- ☐ Promień gięcia w aplikacji jest większy niż R min węża?
- ☐ Wybrano odpowiednią technologię zakuwania (No-Skive/Skive/Interlock)?
- ☐ Czy dla gazów >17 bar uwzględniono pin-pricking i osłony?
TaniaHydraulikaSilowa.pl – fachowe doradztwo techniczne przy doborze węży hydraulicznych

https://taniahydrualikasilowa.pl
Przedsiębiorstwo K&H
Jarosław Hulisz
ul. Nad Torem 8
85-409 Bydgoszcz
NIP: 953-160-23-05